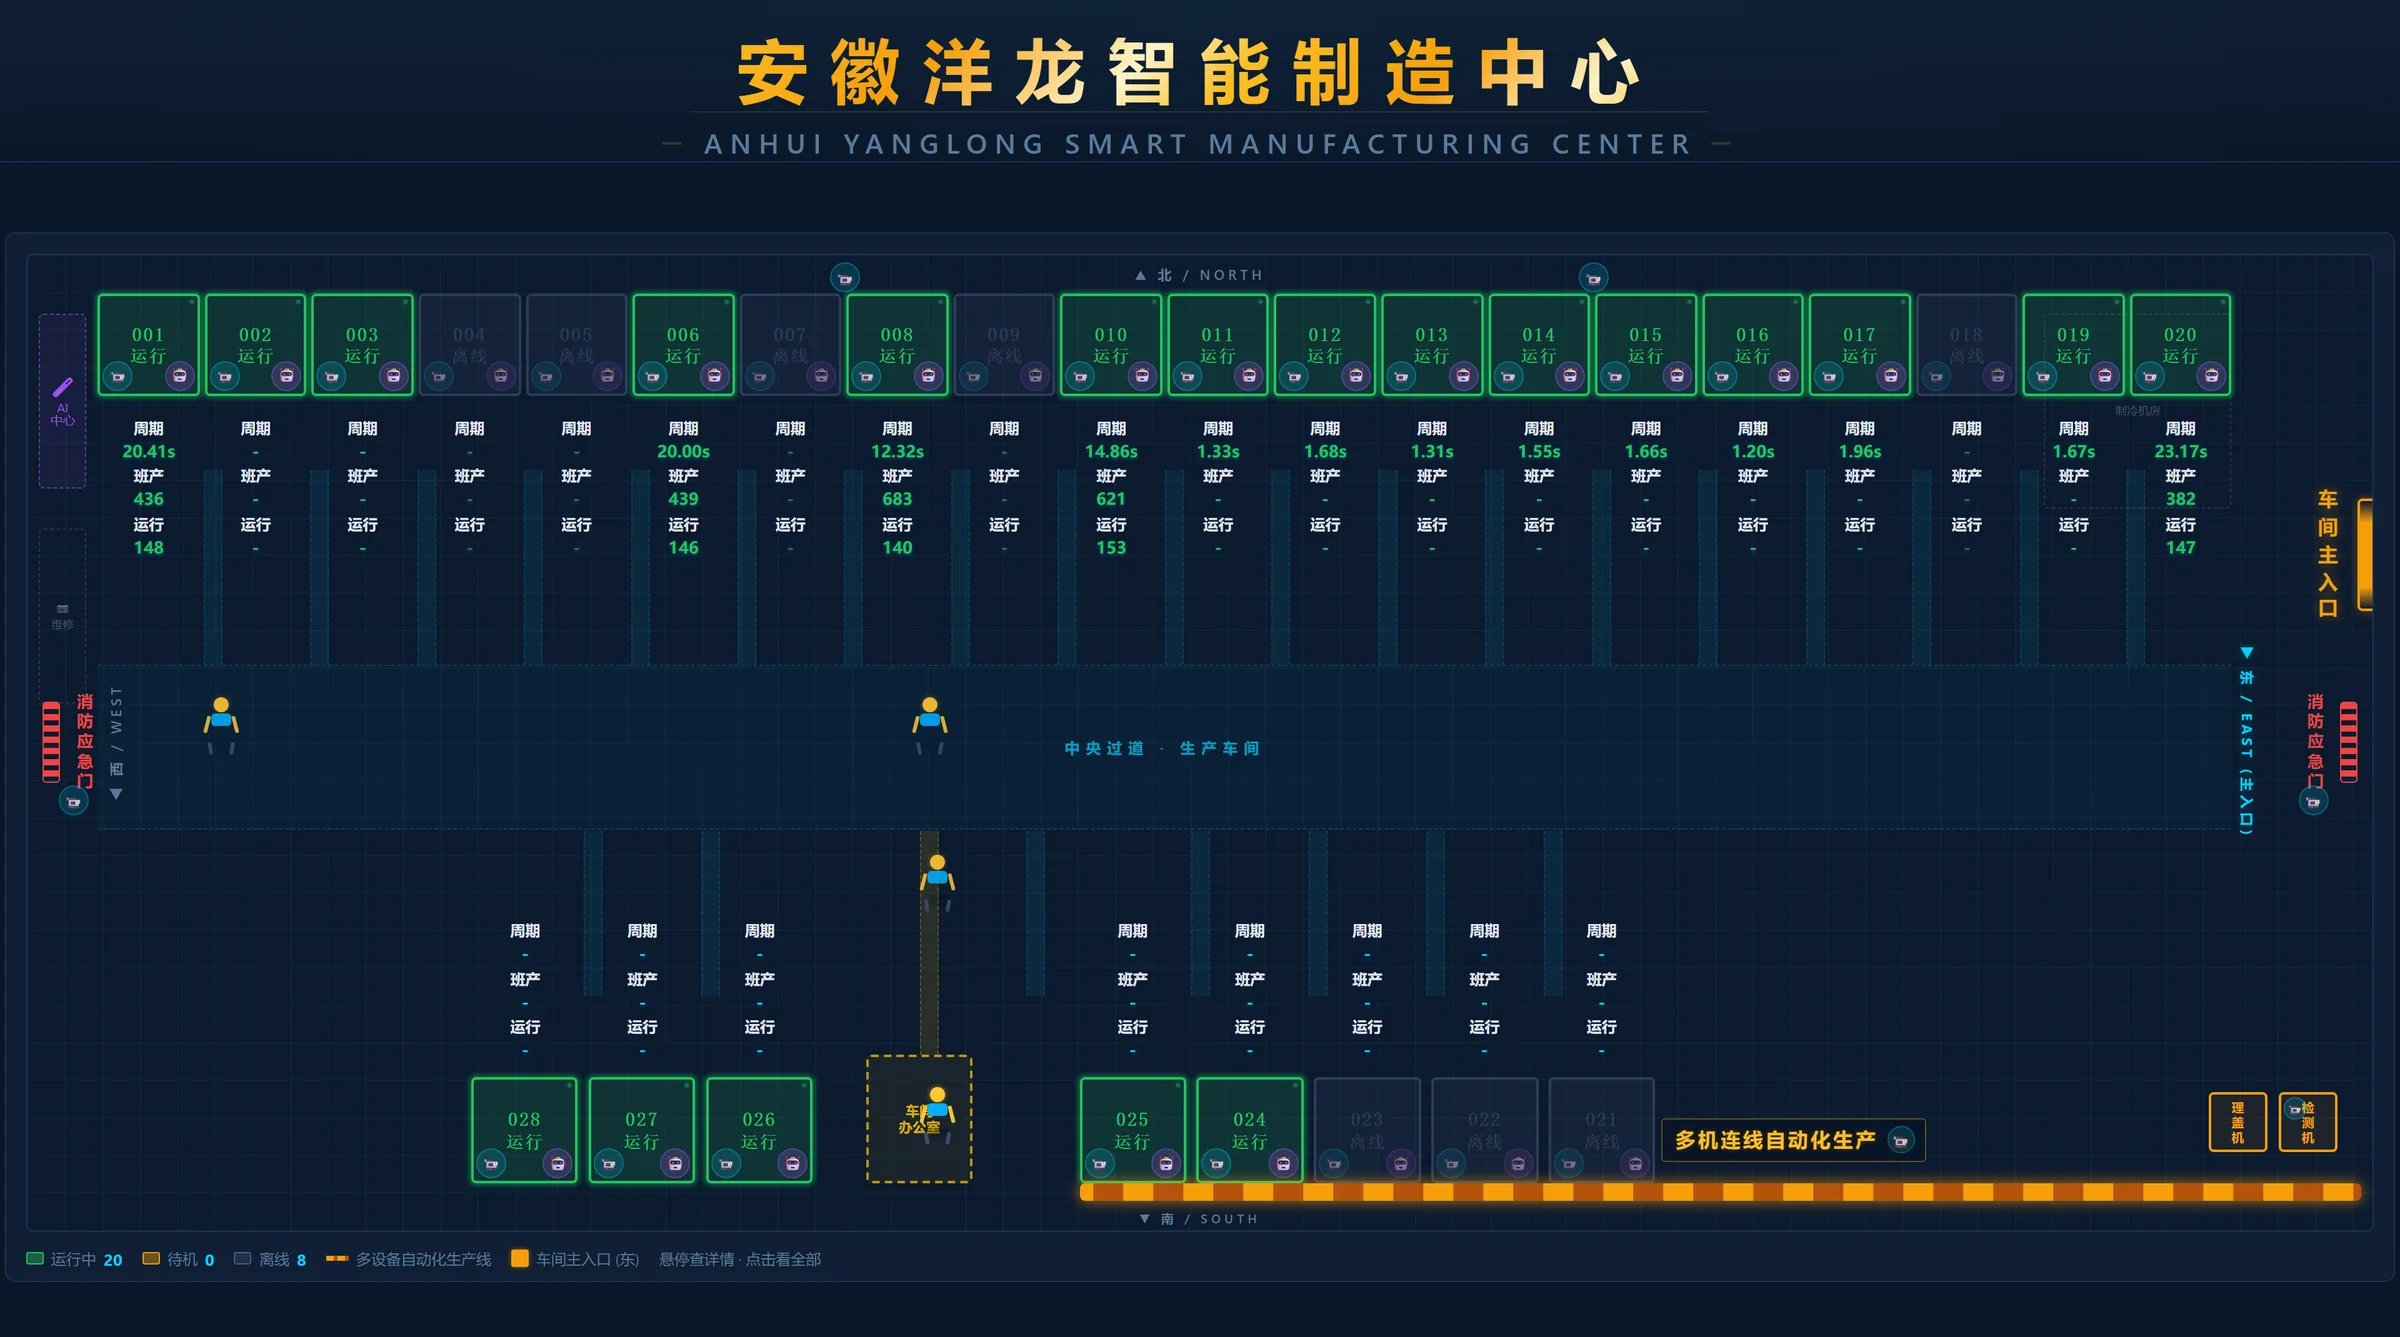
最近走进洋龙注塑车间的人,多半会先被墙上那块大屏吸引——上面放的不是宣传片,而是一张实时跳动的车间平面图:成排的注塑机瓦片亮着,哪台在跑、哪台歇着、这台班出了多少模,站在过道里一眼看完。
这篇文章就把这块屏拆开来讲:它画的是什么、数据从哪来、屏幕背后那位"AI 值班员"在做什么,以及——它跟客户有什么关系。
一、把车间"搬"进屏幕
大屏上的平面图,是按车间实际布局 1:1 绘制的:两排注塑机分列南北,中央过道贯穿东西;车间主入口在东侧,两处消防应急门分列西、东两侧,制冷机房、维修区和 AI 中心在图上各有其位——连方位指针都和真实车间对得上。
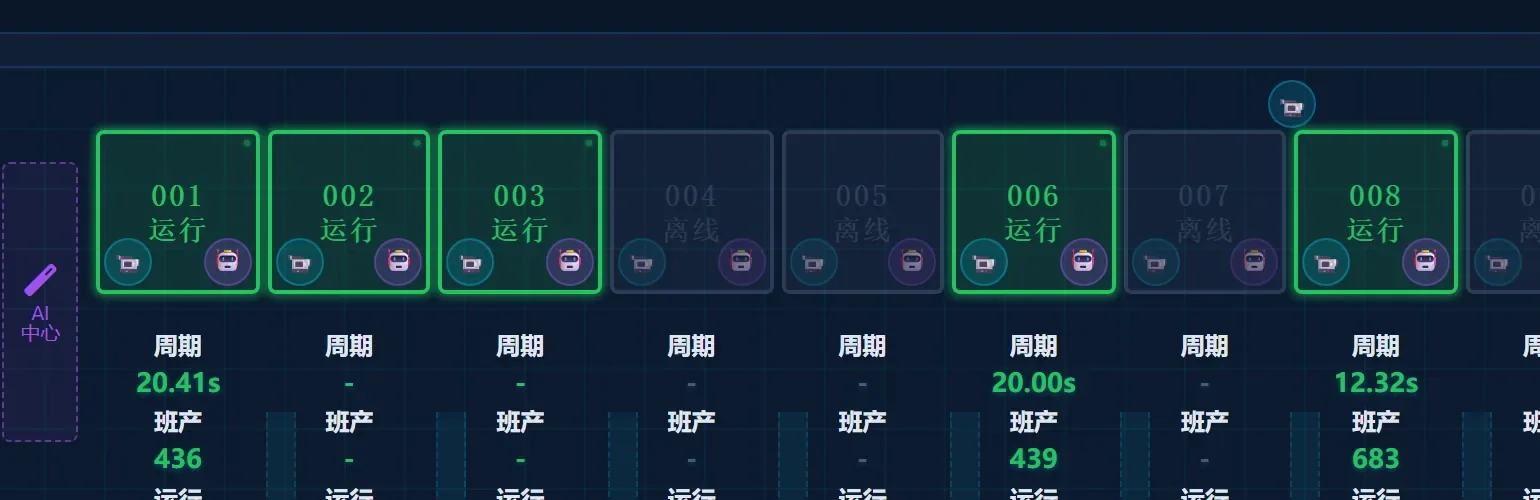
每台设备在屏上是一块"瓦片":绿框亮起即运行中,灰色即离线(检修或待产)。运行中的设备下方实时滚动三行数据——循环周期、班产模数、运行时长;把鼠标悬停上去可以看详情,点击设备还能调取该区域的现场画面。
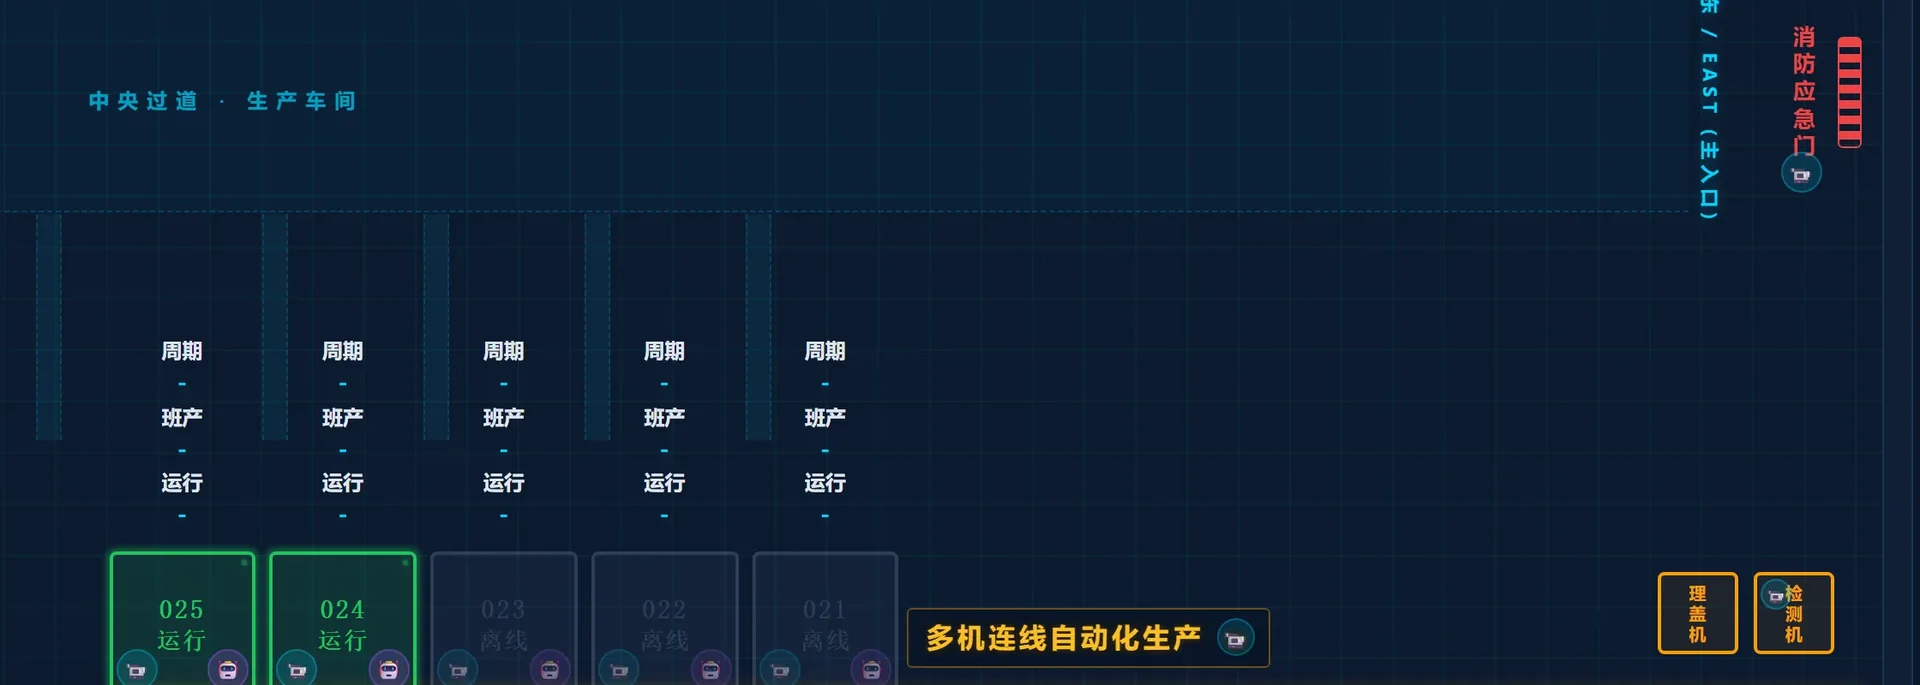
南排东南角单独圈出的黄色区域,是多机连线自动化生产区——理盖机、检测机在这里与注塑机连线联动,取件、理盖、检测一气呵成,这也是 2# 厂房智能化改造后的主力产线形态。
二、每台设备都在实时"说话"
大屏只是"脸",背后的 MES 数据采集才是"神经系统"。车间里的注塑机已全部联网接入 MES——不同品牌、不同代次的数据协议各不相同,系统逐一做了对接。
| 项目 | 快照数据(2026-09-10) |
|---|---|
| 联网设备 | 注塑机全部联网接入 MES,实时上报运行数据 |
| 采集字段 | 射胶 / 保压 / 冷却 / 开合模 / 溶胶时间、循环周期、当班与累计模数、时间稼动率、最大射速、射出位置监控等 20 余项 |
这些数字过去躺在各机台的控制器里,只有走到机器前翻屏才能看到;现在它们每几秒钟刷新一次,集中在一面墙上。对管理来说,这是从"问机台"到"看系统"的变化——哪台周期变长了、哪台班产掉队了,大屏上第一时间现形。
三、车间自己会动:一张动画示意图
为了让没法来现场的朋友也能感受这块屏,我们依据 MES 快照数据,把车间平面重绘成了下面这张会动的示意图:绿色瓦片的呼吸灯代表设备正在运行,紫色虚线是设备数据流向 AI 中心的"总线",过道上的小人是当班人员的巡检动线。
四、屏幕背后,站着一位 AI 值班员
这套系统最有意思的部分不在"显示",而在"分析"。车间在本地部署了 Qwen2.5 大模型(Ollama 框架运行),接入设备数据后自动产出四类内容:当前运行概述、异常趋势、需关注的设备、建议行动。
"本地部署"这四个字是关键——所有工艺数据不出厂区、不经第三方云端,推理就在车间的服务器上完成。对食品包装客户来说,这意味着两件事:一是异常响应快,数据在哪,判断就在哪;二是数据边界清晰,客户的订单与工艺信息不会被带出工厂。
如实说,目前 AI 承担的还是"值班员"角色:汇总运行面、提示异常趋势、给出关注建议;把它的判断进一步接进工艺参数优化,是这条线的下一程。
五、这块屏跟客户有什么关系
一块车间大屏,看起来是内部管理工具,但它改变的四件事,客户都感受得到:
- 交期可核实。产能与稼动数据实时在屏,订单排产靠数据说话,不靠口头承诺。
- 批次可追溯。模次与工艺参数自动留档,质量追溯从"翻纸质记录"变成"查系统"。
- 响应可预期。设备异常第一时间在屏上现形,从发现到处置的时长可以被量化、被考核。
- 验厂更直观。客户来厂,车间状态一眼可见。我们更愿意被看,而不是被介绍。
六、写在最后
2025 年 9 月,2# 厂房智能化产线建成;如今注塑机全部上屏,本地大模型开始值守;加上已投用的 250KW 屋顶光伏,洋龙的"绿色 + 智能"两条主线正在合拢。数字孪生不是一块屏,而是把车间里发生的每一件事,变成可以被看见、被追问、被改进的数据。
说明:文中设备数量、品牌构成、模次与产量等数据,为 2026-09-10 系统 MES 快照,按班次滚动更新;动画示意图为依据快照数据的可视化重绘,非实时数据连接,动效(数据流、扫描线、人员动线)为示意表达。文中不涉及客户信息与具体订单数据。